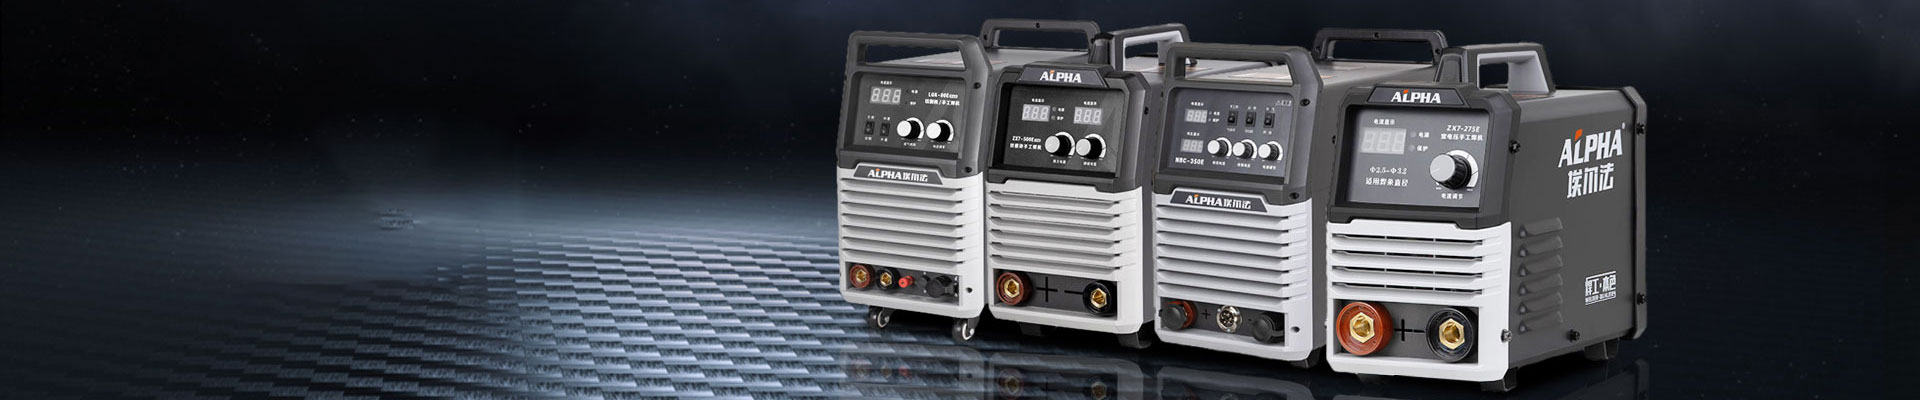
如何选择MMA焊接机?
手工金属电弧 手工电弧焊(MMA焊)是一种广泛应用的焊接工艺,它使用涂有焊剂的可熔焊条连接金属部件。成功进行MMA焊的关键因素之一是根据被焊材料选择合适的焊接电流和焊条直径。本文将探讨如何根据被焊材料和焊条直径选择不同电流的手工电焊机,并重点阐述这些因素在MMA焊工艺中的重要性。
在手工电弧焊(MMA焊)中,焊接电流的选择至关重要,因为它直接影响焊缝的质量和强度。焊接电流是指流经焊接电路的电流,单位为安培。特定焊接作业所需的焊接电流取决于被焊材料的类型和厚度,以及所用焊条的直径。
在手工电弧焊(MMA焊)中,焊条直径对焊接电流的选择起着至关重要的作用。焊条直径通常以毫米为单位,是决定焊接电流的关键因素。一般来说,焊条直径越大,所需的焊接电流越高;而焊条直径越小,则适用于较低的焊接电流。
在选择不同电流的手动焊机时,必须考虑被焊材料和焊条直径,以确保最佳焊接性能。不同材料的焊接要求各不相同,焊接电流的选择应根据材料的具体特性进行调整。
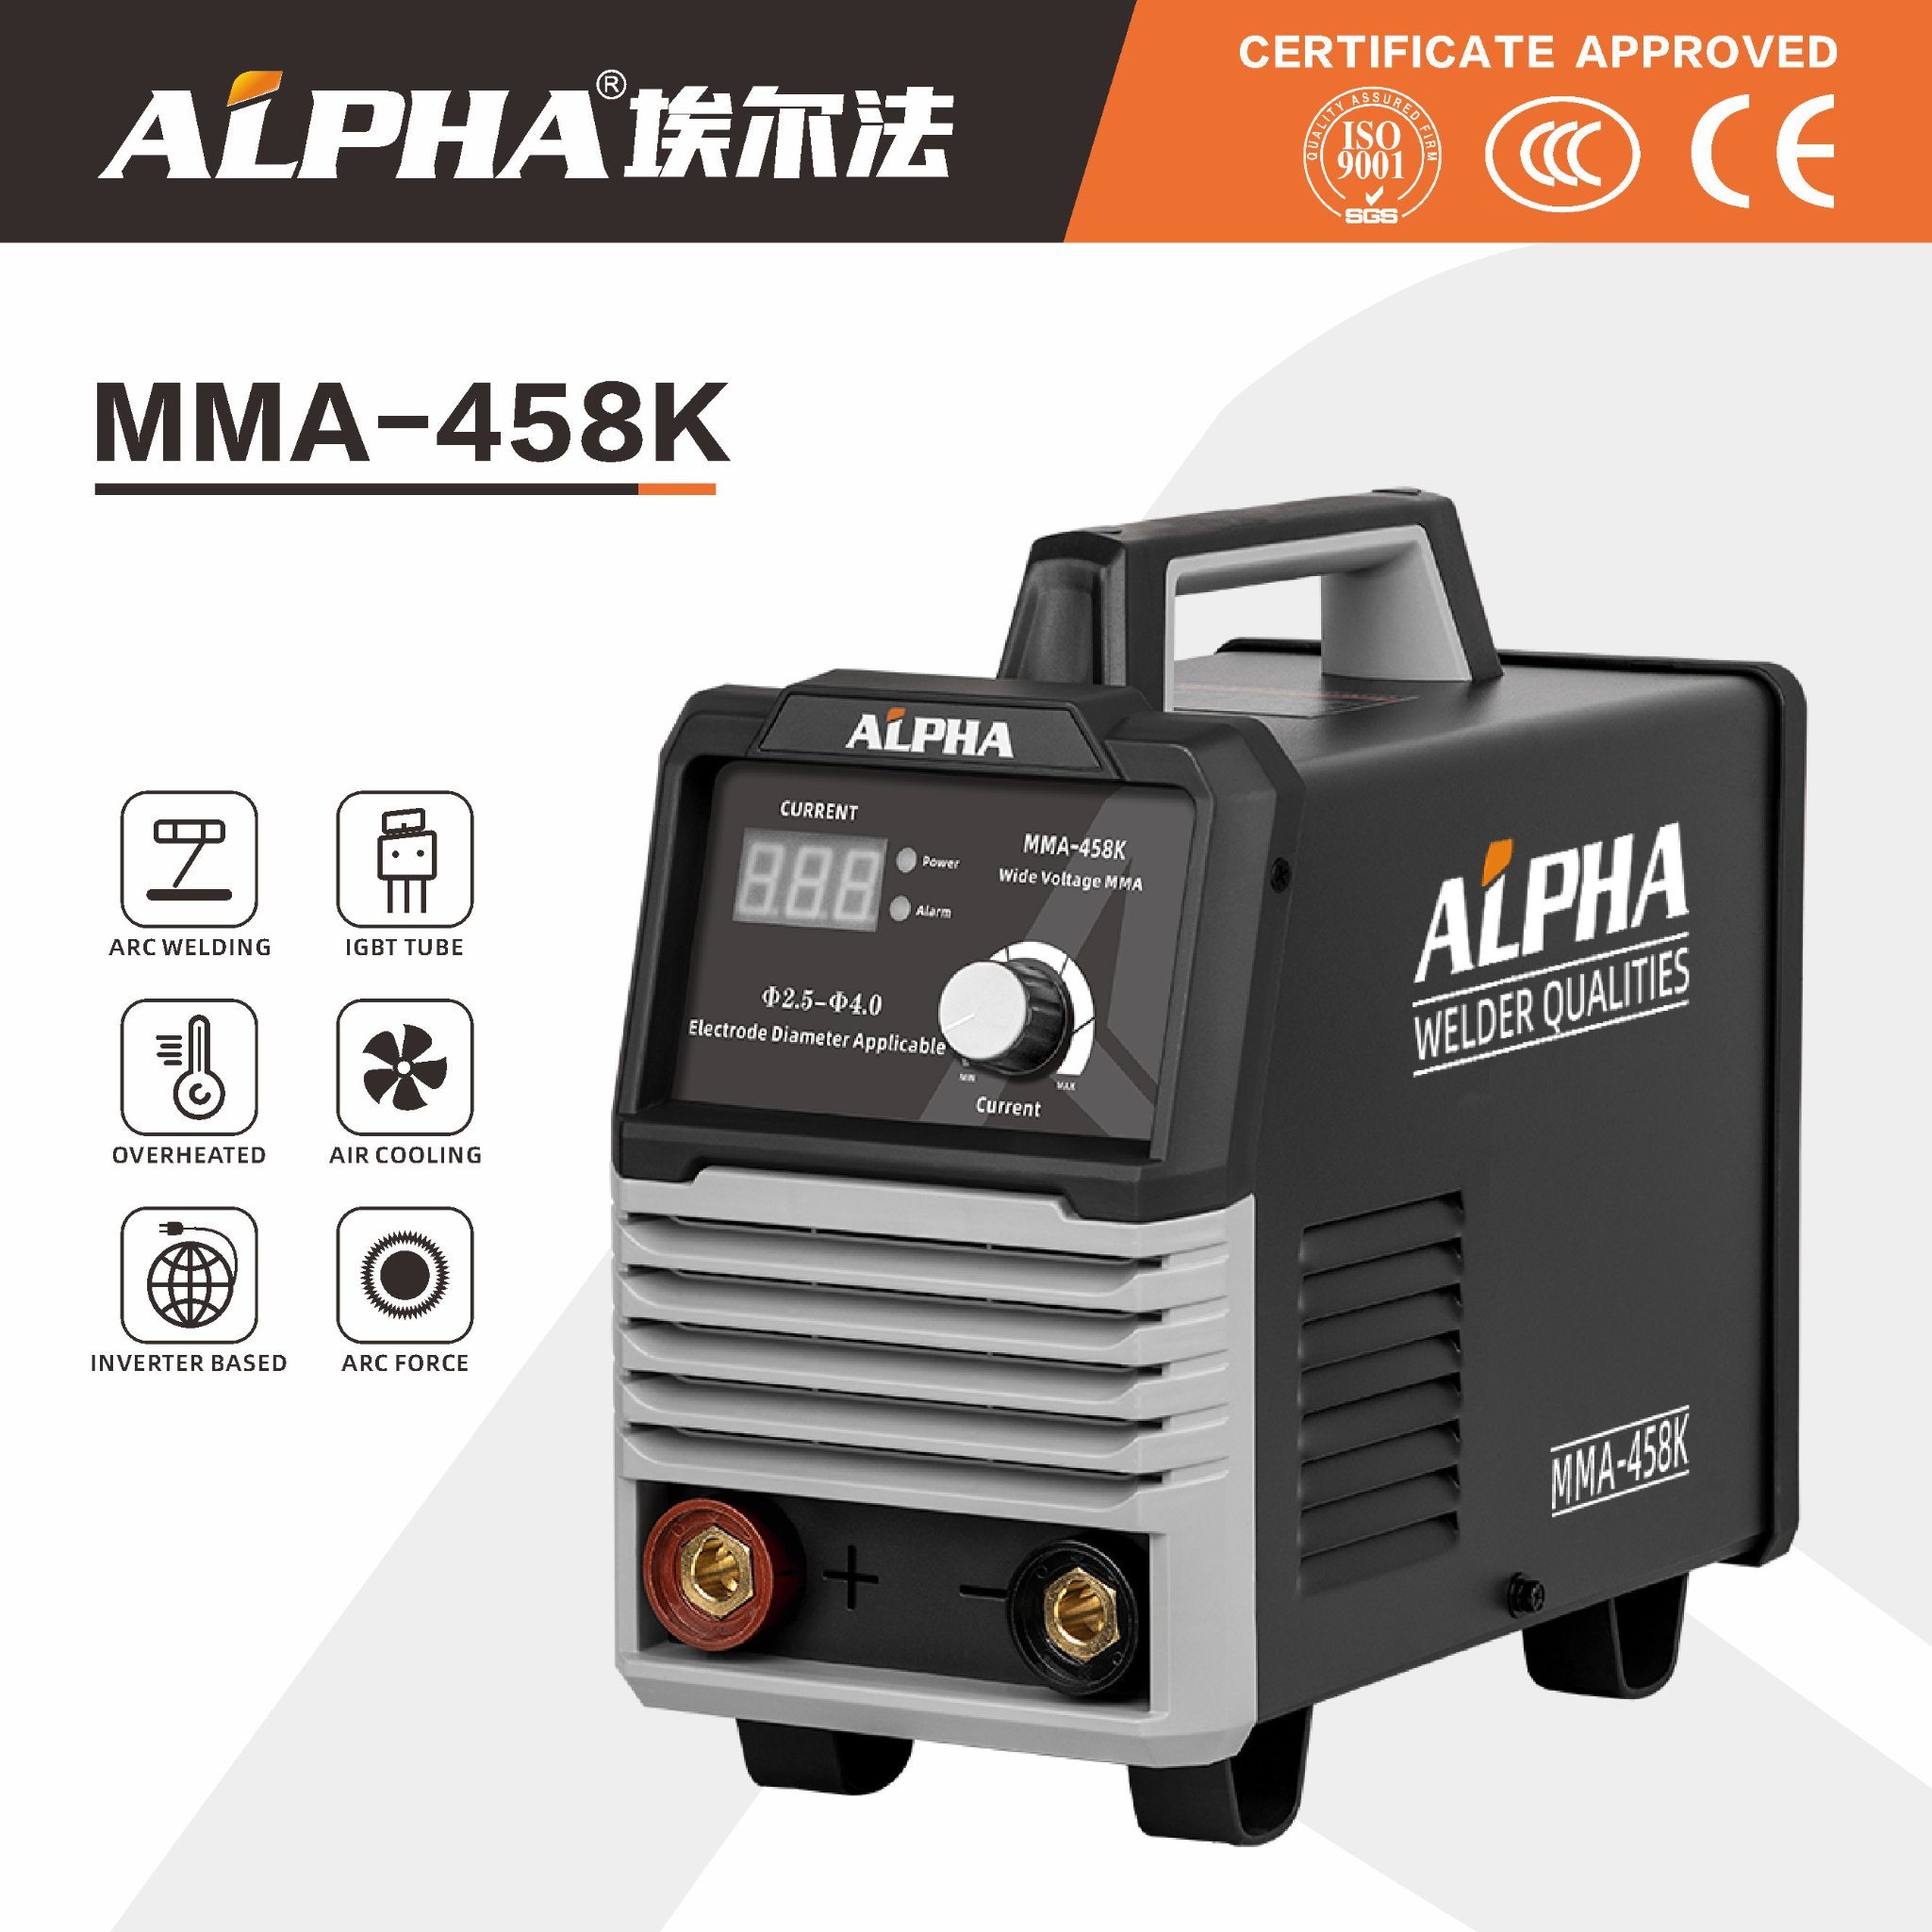
焊接较薄的材料,例如薄金属板或薄管,通常只需较低的焊接电流即可。在这种情况下,使用电流输出较低的手动焊机(通常在 40 至 150 安培范围内)即可。焊接较薄的材料通常使用直径较小的焊条,例如 2.0 毫米或 2.5 毫米,这些焊条与较低的焊接电流相匹配。
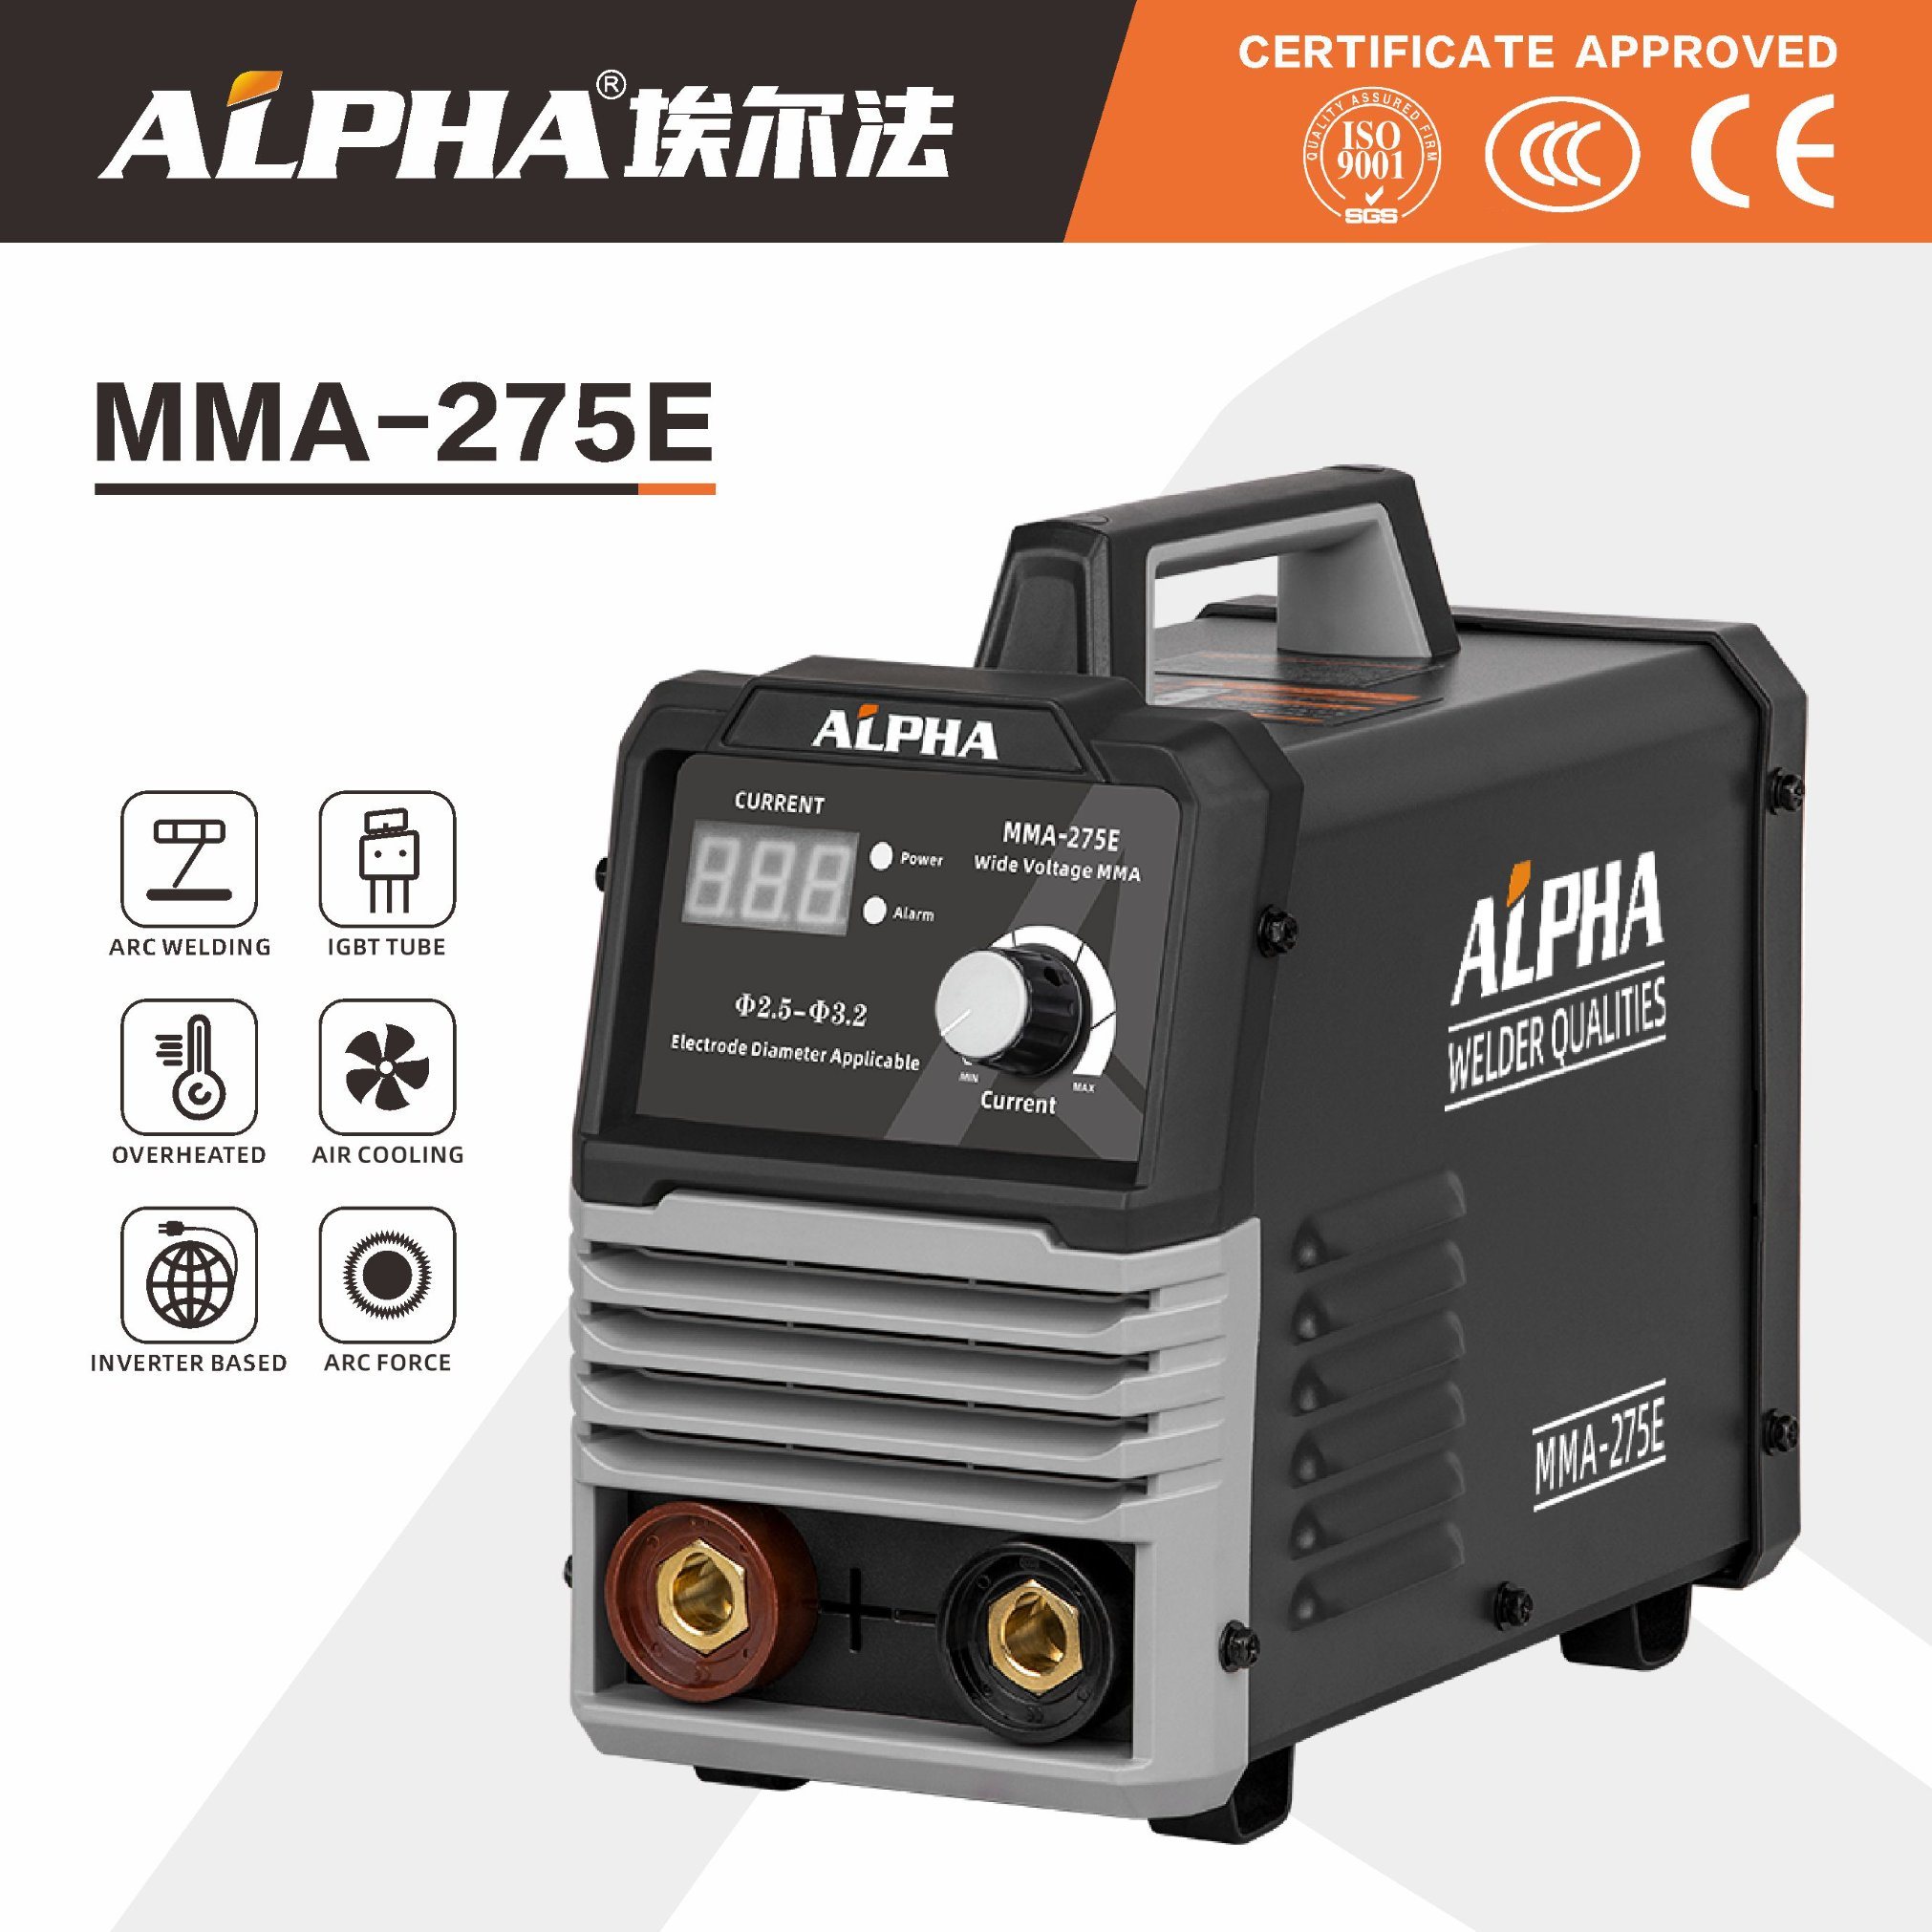
另一方面,焊接较厚材料(例如结构钢或重型部件)时,需要更高的焊接电流以确保良好的熔深和熔合。在这种情况下,使用电流输出更高的手动焊机(150 至 300 安培或更高)更为合适。焊接较厚材料时通常使用直径较大的焊条,例如 3.2 毫米或 4.0 毫米,这些焊条能够满足此类应用所需的高焊接电流。
需要注意的是,焊接电流的选择还应考虑具体的焊接工艺和焊接位置。例如,立焊或仰焊可能需要更高的电流来补偿重力影响,确保焊缝熔合良好。
除了焊接电流和焊条直径外,所用焊条的类型也会影响手动焊接机的选择。不同类型的焊条,例如金红石型焊条、碱性焊条或纤维素涂层焊条,都具有各自的特性,这些特性会影响焊接过程,包括所需的电流和极性。
选择手动焊机时,必须考虑其电流范围和可调节性,以适应各种焊接任务。一些焊机提供宽广的电流范围和焊接电流的微调功能,从而能够更灵活地处理不同材料和焊条直径。
此外,焊机的质量和可靠性是需要考虑的关键因素,因为它们直接影响焊接电流输出的稳定性和一致性。投资一台高质量、电流控制精准、性能稳定的手动焊机,可以显著提高整体焊接效果和效率。
总之,根据材料和焊条直径选择不同电流的手工电焊机是手工电弧焊(MMA)工艺的关键环节。焊工通过仔细考虑材料、焊条直径和焊接技术的具体要求,可以选择最合适的电焊机以获得最佳焊接效果。了解焊接电流、焊条直径和材料厚度之间的关系对于成功进行MMA焊接至关重要,并有助于获得高质量、耐用的焊缝。